Dépannage de ligne de laminage pour usines de nouilles à grande vitesse
Sur une ligne de nouilles instantanées à grande vitesse, le laminoir est l’endroit où les choix de formulation deviennent une réalité mécanique. Qualité de la farine, hydratation, énergie de mélange, temps de repos, pression des cylindres, géométrie de coupe, cuisson vapeur, séchage ou friture se rejoignent tous au niveau de la feuille de pâte.
Lorsque cette fenêtre de fonctionnement est étroite, les équipes de production observent les mêmes symptômes : fissuration des bords, plis, déchirure de la feuille, accumulation sur les cylindres, mauvaise séparation des brins, formation irrégulière des ondulations, variation du poids des blocs et texture inconstante après cuisson.
StrandPilot intervient comme fournisseur d’enzymes pour la fabrication de nouilles afin d’aider les équipes R&D et production à relier le comportement de la pâte aux résultats en usine. L’objectif n’est pas simplement de rendre une pâte plus souple ou plus ferme. Il s’agit d’atteindre une cible de texture définie tout en maintenant la stabilité de la ligne à vitesse industrielle.
Demander un devis si vous souhaitez un accompagnement enzymatique pour un problème de ligne de laminage, un changement de farine ou un projet de montée en échelle.
Pourquoi les problèmes de laminage commencent souvent avant le laminoir
Une ligne de laminage peut révéler des problèmes créés plus tôt dans le procédé. Avant de modifier les écarts entre cylindres ou de ralentir la ligne, vérifiez si la pâte qui entre dans le laminoir se situe dans une fenêtre rhéologique maîtrisable.
Les causes amont fréquentes incluent :
- Variabilité de la farine : qualité des protéines, amidon endommagé, teneur en cendres et variations saisonnières du blé peuvent modifier l’absorption et l’élasticité.
- Répartition de l’eau : une hydratation irrégulière peut créer des particules dures, des zones faibles et une brillance de surface inconstante.
- Profil de mélange : un sous-mélange peut laisser une continuité de pâte insuffisante ; un sur-mélange peut resserrer la pâte et augmenter les contraintes aux cylindres.
- Temps de repos : un repos trop court peut créer un comportement tendu avec reprise élastique ; un repos trop long peut affaiblir la tenue et réduire la définition des brins.
- Dérive de température : la température de la pâte influence la vitesse d’hydratation, la relaxation et la réponse mécanique.
Pour les usines de nouilles, la question pratique est simple : la pâte se lamine-t-elle régulièrement, se coupe-t-elle proprement et conserve-t-elle la texture prévue après cuisson ?
Symptôme 1 : fissuration des bords et déchirure de la feuille
Ce que constatent les opérateurs
- Fissures le long des bords de la feuille
- Déchirures aux points de transfert
- Trous ou zones minces après compression
- Arrêts fréquents pour réengager ou rogner la feuille
Facteurs procédés probables
La fissuration des bords indique généralement que la pâte est trop tendue, insuffisamment hydratée, pas assez reposée ou mal adaptée au profil de compression. Si la ligne utilise une farine dont le comportement glutineux est plus fort que prévu, la pâte peut résister à l’extension et se rompre sur les bords de la feuille.
Approche guidée par les enzymes
Un système enzymatique peut aider à ajuster l’extensibilité de la pâte et la continuité de la feuille lorsque les seuls réglages mécaniques ne suffisent pas. L’objectif est d’obtenir une feuille qui tolère la compression sans devenir relâchée ni collante.
Pour les équipes R&D, cela signifie tester les options enzymatiques par rapport à des résultats usine mesurables :
- surface de feuille plus lisse
- tendance réduite à la fissuration des bords
- transfert plus propre entre les cylindres
- comportement de pâte stable malgré les variations normales de farine
- maintien de la texture finale et de la résilience des nouilles
Symptôme 2 : reprise élastique excessive après laminage
Ce que constatent les opérateurs
- Changements de largeur de feuille après compression
- Difficulté à maintenir l’épaisseur cible
- Géométrie irrégulière des brins après coupe
- Inconstance du motif ondulé après cuisson vapeur ou friture
Facteurs procédés probables
La reprise élastique traduit souvent une matrice de pâte trop élastique pour la vitesse de ligne et la séquence de cylindres. La production peut compenser en modifiant les écarts entre cylindres, mais cela peut créer des problèmes secondaires comme une surcompression, une rugosité de surface ou des déchirures localisées.
Approche guidée par les enzymes
Pour la fabrication de nouilles instantanées, le choix des enzymes doit être adapté à l’équilibre recherché entre élasticité et extensibilité. Le but n’est pas de supprimer la force. Il s’agit de rendre cette force plus exploitable sur la ligne.
StrandPilot accompagne les équipes formulation pour définir une fenêtre de dosage pratique autour de :
- la base farine et le comportement protéique
- l’épaisseur cible de la feuille
- le programme de réduction aux cylindres
- la forme souhaitée des brins
- le profil de cuisson vapeur
- la fermeté de la nouille finie
Symptôme 3 : collage aux cylindres et accumulation en surface
Ce que constatent les opérateurs
- Film de pâte sur les cylindres
- Étirement ou maculage de surface
- Brillance de feuille irrégulière
- Interruptions de nettoyage plus fréquentes
- Agglomération des brins après coupe
Facteurs procédés probables
Le collage peut provenir d’une humidité de surface excessive, du comportement de l’amidon endommagé, de la température de pâte ou d’une formulation sortie de sa fenêtre de conduite. Il peut aussi apparaître lorsqu’une approche enzymatique est trop agressive pour la farine et les conditions de procédé.
Approche guidée par les enzymes
Une stratégie enzymatique prête pour l’usine doit améliorer la conduite de pâte sans créer de caractère collant. Pour les lignes de nouilles, cela signifie évaluer l’impact des enzymes sur l’ensemble du procédé, et pas seulement au mélangeur.
Les points de contrôle utiles incluent :
- toucher de pâte après mélange et repos
- surface de la feuille après la première compression
- décollement des cylindres à vitesse de fonctionnement
- séparation des brins coupés
- régularité de formation des blocs
- surface et texture en bouche des nouilles cuites
Symptôme 4 : mauvaise définition des brins après coupe
Ce que constatent les opérateurs
- Bords de brins irréguliers
- Agglomération des brins
- Épaisseur variable des brins
- Formation d’ondulations faible
- Portionnage irrégulier en blocs de nouilles
Facteurs procédés probables
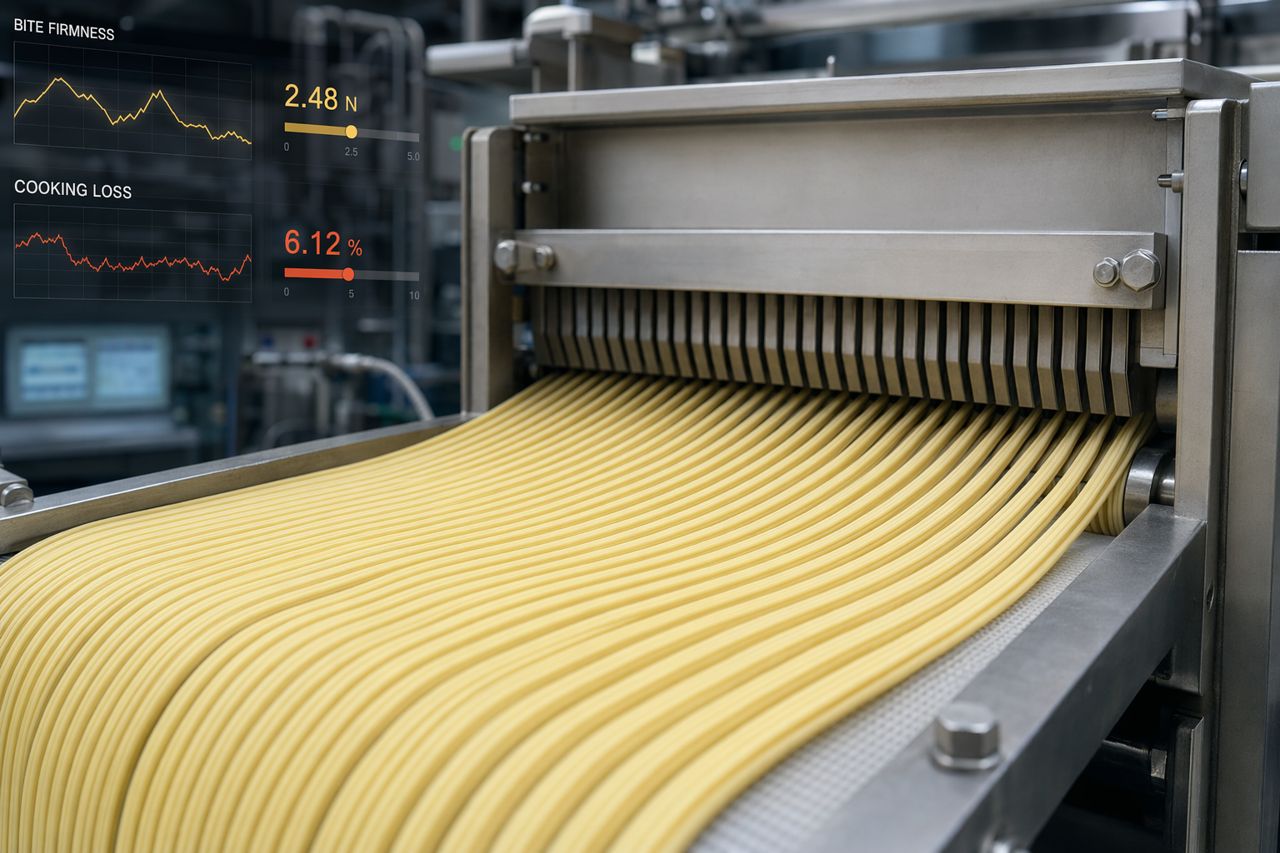
Une mauvaise définition des brins est souvent causée par une feuille de pâte soit trop faible pour être coupée nettement, soit trop tendue pour passer régulièrement dans le coupeur. Le problème peut également être lié à des variations d’épaisseur de feuille générées plus tôt dans le train de cylindres.
Approche guidée par les enzymes
Pour les usines de nouilles, la définition des brins dépend d’une feuille de pâte stable et d’une coupe maîtrisée. Les systèmes enzymatiques peuvent être utilisés pour soutenir la qualité de coupe lorsqu’ils sont sélectionnés en fonction de la cible complète de texture.
La cible est un brin qui :
- se sépare proprement au coupeur
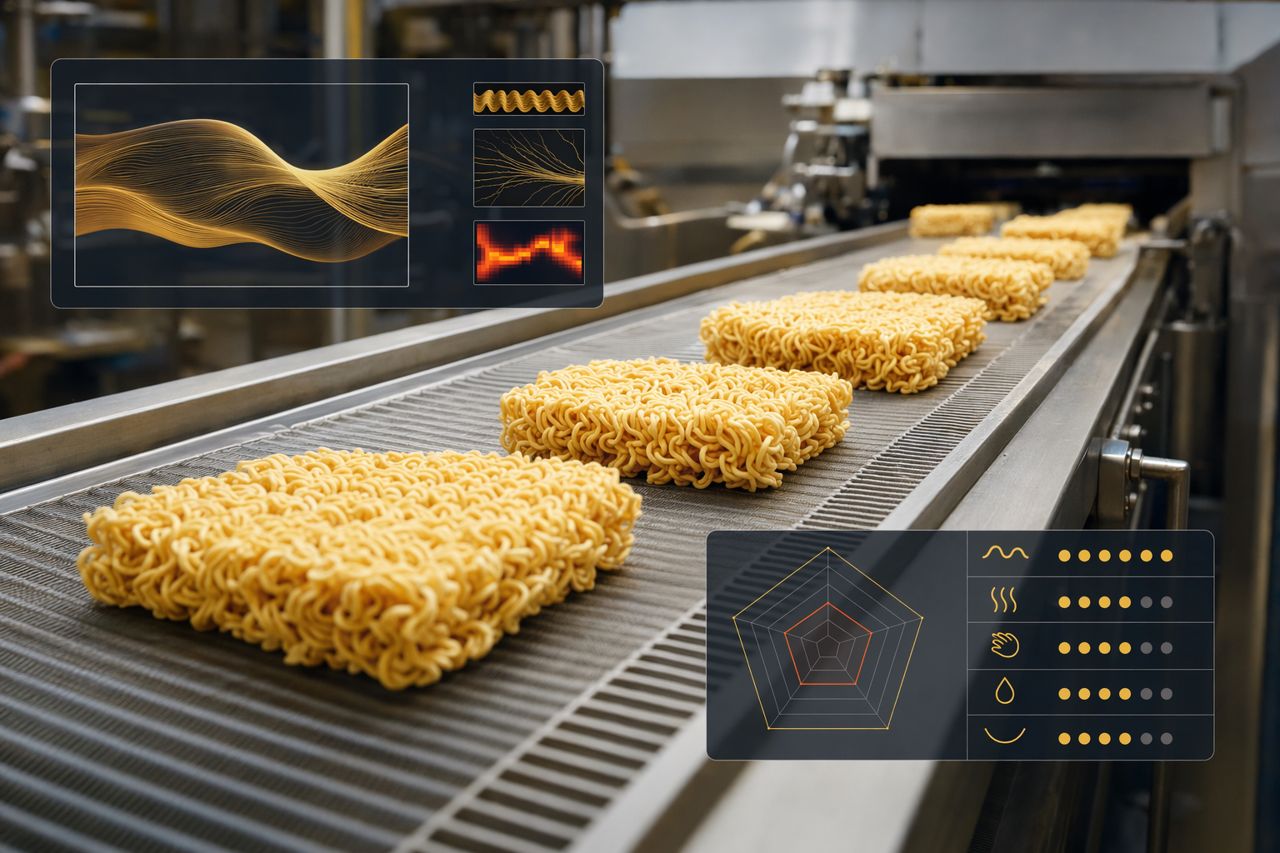
- conserve sa forme pendant la cuisson vapeur
- forme un bloc régulier
- s’hydrate de manière prévisible pour le consommateur
- délivre la fermeté et la mâche attendues
Symptôme 5 : les nouilles finies n’atteignent pas la cible de cuisson
Ce que constatent les opérateurs
- Texture trop molle après réhydratation
- Cœur dur ou hydratation lente
- Pertes à la cuisson élevées
- Bouillon ou eau de cup trouble
- Dérive sensorielle d’un lot à l’autre
Facteurs procédés probables
Un problème de laminage peut se répercuter jusqu’à l’expérience finale de dégustation. Une densité de feuille irrégulière, une mauvaise structure des brins et une conduite de pâte instable peuvent affecter la courbe d’hydratation, la fermeté sous la dent et les pertes à la cuisson.
Approche guidée par les enzymes
La bonne décision enzymatique doit être évaluée à la fois sur la stabilité de production et sur la performance sensorielle. Une ligne de laminage plus fluide n’a de valeur que si la nouille finie respecte toujours le standard de la marque.
StrandPilot aide les équipes à évaluer les options enzymatiques par rapport à des critères pertinents pour l’usine :
- fermeté sous la dent après le temps de préparation cible
- régularité d’hydratation dans tout le bloc
- lissité de surface
- clarté du bouillon
- résilience des brins pendant la dégustation
- constance après montée en échelle
Une séquence de dépannage pratique pour les équipes R&D et production
Utilisez cette séquence lorsqu’une ligne de laminage à grande vitesse commence à dériver.
1. Verrouiller la cible produit
Définissez le résultat attendu pour la nouille avant de modifier le procédé :
- texture ferme, élastique ou souple
- hydratation rapide ou progressive
- ondulation et forme de bloc cibles
- attente en matière de clarté du bouillon
- niveau acceptable de casse des brins
2. Cartographier le comportement actuel de la ligne
Documentez ce qui se passe à chaque étape :
- pâte après mélange
- pâte après repos
- formation de la première feuille
- transfert de cylindre à cylindre
- épaisseur finale de la feuille
- performance de coupe
- comportement à la cuisson vapeur
- réponse au séchage ou à la friture
- texture finale après cuisson
3. Séparer les problèmes mécaniques des problèmes de formulation
Les corrections mécaniques peuvent résoudre les problèmes d’alignement, d’écart ou de pression. Un travail de formulation est nécessaire lorsque la pâte elle-même est trop tendue, trop faible, trop collante ou irrégulière selon les lots de farine.
4. Tester les options enzymatiques dans la bonne fenêtre de procédé
N’évaluez pas les enzymes uniquement au ressenti sur paillasse. Testez-les dans les conditions qui comptent en usine :
- vitesse de ligne
- schéma de réduction aux cylindres
- temps de repos
- cible d’humidité
- profil de cuisson vapeur
- protocole final de cuisson
5. Confirmer le comportement en montée en échelle
Un résultat prometteur sur paillasse doit résister aux réalités de la production. StrandPilot soutient la réflexion de montée en échelle autour de l’incorporation des ingrédients, de la séquence de mélange, de la tolérance procédé et des contrôles qualité.
Où intervient StrandPilot
StrandPilot est conçu pour les fabricants de nouilles qui ont besoin d’un accompagnement enzymatique pratique, et non de promesses génériques sur les ingrédients. Nous aidons les équipes à traduire les variables de formulation en résultats de production.
Nos axes d’application incluent :
- extensibilité de la pâte et lissité de la feuille
- stabilité de ligne à vitesse industrielle
- définition des brins et comportement à la coupe
- structure des nouilles cuites à la vapeur
- régularité des blocs séchés ou frits
- performance à la cuisson et répétabilité sensorielle
- accompagnement lors des changements de farine et des montées en échelle produit
Si votre ligne de laminage limite le débit, réduit vos options de farine ou crée une inconstance dans les nouilles finies, StrandPilot peut aider à définir une approche enzymatique adaptée à vos équipements et à votre cible de texture.
Demander un accompagnement formulation
Partagez votre base farine, votre type de nouille, les grandes lignes de votre procédé et le symptôme de laminage que vous observez. StrandPilot analysera votre brief et recommandera une orientation enzymatique pratique pour votre ligne de nouilles.
Demander un devis pour engager un échange technique avec notre équipe.